|
|
马上注册,结交更多好友,享用更多功能,让你轻松玩转磨削论坛
您需要 登录 才可以下载或查看,没有账号?注册会员

×
图1所示图形为四个独立的二线凸台轮廓曲线,每个轮廓均有各自的尺寸基准,而整个图形的坐标原点为O。为了避免尺寸换算,在编制四个局部轮廓的数控加工程序时,分别将工件原点偏置到O1,O2,O3,O4点。' m+ ^. f- l5 B, ?$ a: @
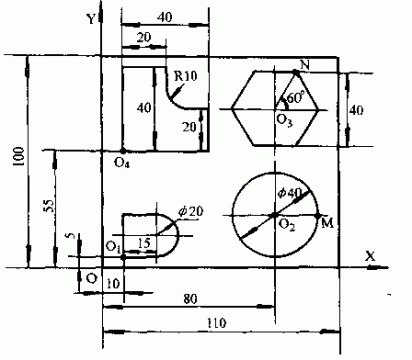
. [7 q. F) |" c b! h图1 程序原点的偏置+ W& V' g( e( @
分别用G54、G55、G56和G57四个原点偏置寄存器存放O1,O2,O3,O4四个点相对于机床参考坐标系的坐标,具体操作过程为:首先记录坐标原点O相对于机床参考坐标系的坐标(X0,Y0),将O1点相对于O点的坐标(10,5)与(X0Y0)相加,求得O1点相对于机床参考坐标系的坐标,并将该坐标存入G54寄存器中。O2,O3,O4三个点相对于机床参考坐标系的计算是类似的。
; n" v+ M+ b& c }: R* F0 j设刀心轨迹如图3—46所示,凸台高度为mm,其数控加工程序编制如下:
& K, ?& S+ j2 r) w. A3 m! l. xG54G90G00Z100. /将工件原点从O点偏置至O1点,并拾刀至z=100mm高度处
$ H5 H. u0 i9 _2 ?7 X$ JT01 M06 /换刀,刀具直径Φ10
2 s6 m9 p6 [% h' L4 uX-10.Y-5. /刀具快速走到点(-10,-5)
, U2 o: U5 g5 ^! V- |4 s9 O5 b6 ^S1000M03 /启动主轴正转1500r/min) n0 Q, P2 A: w5 ^% F( @1 \
Z2.M08 /刀具快速运动到O1点上方Z=22mm处,打开切削液
1 G: y: L9 q3 ?. t$ j( \G42X0Y0 /刀具进给移到O1点,刀具右偏1 m( x* }# K; D1 s5 Y& p
G01Z-2.F50. /直线插补,以50mm/min进给速度下刀至Z=-2mm深度处' J+ F; f, n# D, \$ o% I1 p, { p
X15.F100. /以100mm/min的进给速度加工第一个图形
" W! q- ?+ d6 U8 [G03X15.Y40.I0.J20.
! {3 h/ j- \/ ~4 L1 Z1 uY0. / 第一个图形加工完毕% e, F3 K" \- b
Z2.0 /进给拾刀,避免擦伤工件
, p! Z# f" }; b$ vG00Zl00. /快速抬刀至Z=100mm高度处
: l: m4 n5 B1 y/ Q; J1 nG55 X-30.Y30. /工件原点偏置至O2点,具运动到M点右下方
% |* E* X* C8 [/ XZ2. /刀具快速下刀至Z=2mm处) i1 d' C% x! Y1 H: g4 ]7 o8 t
G01Z-2.F50. /直线插补,以50mm/min的进给速度下刀至Z=-2mm深度处) B" o4 P. |: q4 L2 x) ^
G42X20.Y0. /刀具进给移到M点,刀具右偏2 y/ u& C* W. v9 a j; ~$ v' o
G02X20.Y0.I-20.J0.F100 /加工第二个图形,整圆插补
5 ]) y6 V0 B) s% I9 Z: X2 a4 rG00Z100. /快速抬刀至Z=100mm高度处
T+ x3 W9 ^& W ]& Z* VG56X20.Y20. /工件原点偏置至O3点,刀具运动到N点右方
) |( B4 |% O- d+ c% bZ2 /刀具快速运动到N点上方Z=2mm处$ u# O- n& y1 e. C( V, z$ K# a
G01Z-2.F50. /直线插补,以50mm/min的进给速度下刀至Z=-2mm深度处; M, ^* s- Q1 O) a% [7 V1 ~
G42X11.547 /刀具进给移到N点,刀具右偏
& Q. W0 y* X2 W7 @7 kX23.094Y0F100. /加工第三个图形1 ?4 v% b7 z, w! j4 z$ C6 z
X11.547Y-20.7 L/ _! m3 e5 y' Z) M
X-23.094Y0.
1 s) q& {5 [3 C: vX-11.547Y20.
. u0 {& ~) q% R, CX11.547 /第三个图形加工完毕
( ]1 k% i! `1 S: e( @% g- V! VG00Z100. /快速抬刀至Z=100mm高度处
! h+ H$ Z. d( ]8 LG57X-10.Y-10. /将工件原点偏置到o4点,刀具运动到O4点左下方* V U8 n9 M, q* Y
Z2. /刀具快速运动到O4点上方Z=2mm处
) {1 \, X$ `& u4 q" @7 SG01Z-2.F50. /直线插补,以50mm/minh的进给速度下刀至Z=-2mm深度处7 Q+ C D$ q- ^3 j
G42X0Y0 /刀具进给移到04点,刀具右偏
$ M& y. v9 u$ d$ r- h \5 lX40F100. /加工第四个图形
/ j" v4 @5 c: m4 b- OG02X20.Y30.I10.J09 c, J' e( L0 }- ]* u: `
Z2.0 /第四个图形加工完毕8 L1 `* n5 E: H' D& p- X
G00Z100. /快速拾刀至Z=100mm高度处1 e9 y% d, K7 C
M02 /程序结束% J6 H8 X$ N/ X. x
文章关键词: 数控铣床加工 |
|


 IP卡
 狗仔卡
 发表于 2011-7-13 23:52:54
 提升卡
 置顶卡
 沉默卡
 喧嚣卡
 变色卡
 抢沙发
 千斤顶
 显身卡