|
|
马上注册,结交更多好友,享用更多功能,让你轻松玩转磨削论坛
您需要 登录 才可以下载或查看,没有账号?注册会员

×
螺栓联接方式应用广泛,随着人们对产品装配要求的不断提高,对于关键部位的螺栓组装配预紧力也提出了严格的要求和测试需求。本文介绍了一种利用普通轴力计,采用专用测量装置可实现对螺栓组预紧力进行测量的方法及其在发动机喷油器压板螺栓组装配预紧力测量上的应用。3 K8 g& B7 F8 E4 f* f1 J9 N
螺纹紧固件联接应用情况
% }4 c8 b; x( M# t) G9 R& m螺纹紧固件装配联接方式具有结构简单、成本低廉、对装配工具要求不高、安装拆卸方便、便于维护更换等优点,因此在机械、汽车等各行业都得到了非常广泛地应用。例如,仅在一辆普通的轿车上就需要装配约数千个螺纹紧固件。: g# _7 u1 j) }) }$ u1 D
在螺纹紧固件装配联接应用中,螺栓(螺钉)的应用占了绝大部分,而且螺栓又多以成组的方式联接应用。这些螺栓虽小,但其所起的作用却不可小视,一旦其失效往往会导致整个机械装置无法工作,严重的甚至会导致机毁人亡的后果。这就是许多汽车公司因为一个小的螺丝钉的质量问题而将全部车型召回的原因。
! c" Q* }, i8 ^& W' W/ u螺栓组装配预紧力的测量需求
* z, G+ H* x9 g3 v0 a4 u- Y) m+ B& Z随着社会对产品质量的要求不断提高,在很多产品的设计和装配联接中,对关键联接部位螺栓组的装配扭矩、装配预紧力等装配质量要求也越来越高。如最新开发的满足国Ⅲ排放标准的柴油机高压喷油器压板螺栓组的装配设计中,对螺栓组的装配预紧力就提出来严格的要求,同时也提出来对螺栓组装配预紧力进行测量的需求。2 @) Q! S# V. z+ K
为了新产品研发制定螺栓组的装配工艺并验证螺栓组装配工艺的合理与否,许多用户提出来需要对螺栓组的装配预紧力进行测量的要求,但是限于没有专用的测量装置和方法,目前还没有办法对螺栓组的装配预紧力进行测量。
, K( A: p& W% V0 t+ K( |5 X喷油器是柴油发动机中的关键部件,需要准确的装配预紧力,因为其装配质量的好坏对发动机能否可靠工作起着非常重要的作用。5 v) l) Y- e2 F; L6 X2 T) B( f
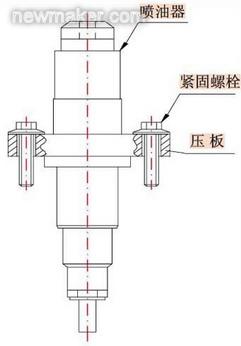
喷油器一般通过压板及其紧固螺栓组固定装配在发动机缸盖上(见图1),为了保证发动机喷油器的可靠工作,必须确保喷油器在发动机缸盖上正确安装和严格控制螺栓组的装配预紧力。
0 K- H2 N' ^( Q: B A
 % j# v* _' B- B* w, f& _8 }
图1 发动机喷油器和固定压板由于在发动机上还没有有效的方法直接测量喷油器压板螺栓组的轴向预紧力,因此只能在试验室内模拟喷油器在发动机上的装配状态,实现喷油器轴向预紧力的测量,再根据测量结果制定合理的压板螺栓拧紧工艺,以实现间接对喷油器轴向预紧力的控制。4 {/ i# \5 S% E, Z! C8 T* O0 o! R
试验室中单个螺栓(螺钉)预紧力的测量方法4 l) W! y" z; j* l- h9 {% \
对于单个螺纹紧固件预紧力的测试,目前在试验室中都是采用普通轴向力传感器(俗称轴力计)来进行螺栓(螺钉)装配预紧力的测试和螺栓拧紧性能的检测。
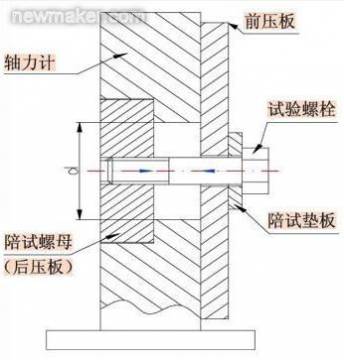
3 e$ i3 J3 o4 F* P# W- ^0 d3 x普通轴力计为中空结构(见图2),在试验时先安装好试验夹具,再将陪试螺母和陪试垫板分别放置在轴力计两侧,再插入试验螺栓逐步拧紧,陪试螺母和陪试垫板就会从轴力计两侧对轴力计施加作用力,这样轴力计即可测出螺栓在拧紧过程中的轴向预紧力。6 h/ Q% y- P: }1 B
 $ m: Z9 [+ X f- I
图2 普通轴力计结构及单个螺栓预紧力试验示意图螺栓组装配预紧力测量装置的开发
; A- V# l9 X4 z9 [8 s, s为了满足产品研发和用户对螺栓组装配预紧力的测试需求,同时满足螺栓组装配工艺的设计和验证需求,我们开始了对螺栓组装配预紧力测试技术方案的研究。* J1 ]. D6 \: y; S
1.试验装置的确定
1 g2 F, f1 ?) C( K- k螺栓预紧力测试需要相应的测试装置,由于螺栓组联接形式众多,目前还没有专门的测量装置,因此要实现螺栓组装配预紧力的测试,只有自行开发螺栓组装配预紧力的测试方法和装置。而要开发一个专用的测试装置,其成本也会很高,且其适用性很窄。. Z0 ~) w. I1 q% ]
为了多、快、好、省地实现螺栓组装配预紧力的测试目的,我们确定了充分利用现有测试设备,开展利用普通轴力计实现对螺栓组装配预紧力测试的可行性研究。
. v2 l0 P' Z, }# S要实现螺栓组装配预紧力测试,就需要测试每个螺栓装配预紧力之和,对发动机喷油器压板螺栓组的装配预紧力的测试而言,测量出喷油器压板周边螺栓组拧紧后的预紧力总和,就可得出喷油器装配时的轴向预紧力。
5 m% U# K( q& |3 [如要测量发动机喷油器压板的预紧力,只需要将喷油器压板周边的固定螺栓组同时联接在轴力计中,再逐一地按规定的装配扭矩拧紧压板周边的紧固螺栓组就可测出喷油器压板的装配预紧力。! k! q0 W* |6 J& P3 {, ?% m2 ^
由于普通的轴力计主要为测量单只螺栓而设计,因此轴力计内孔较小。例如笔者现有的轴力计内孔直径就小于法兰式喷油器压板螺栓组对角螺栓的中心距离,因此无法直接将喷油器压板多个螺栓组同时放置在轴力计孔中,也无法按传统方法对喷油器压板螺栓组的预紧力进行测量。
8 N, ^1 F4 ~5 q& Q! H; x在现有较小孔径的轴力计上如何实现对螺栓组预紧力的测量,成为研究的课题。
, G7 q% s, c; W2 ]' `+ t0 Q2.试验方案的确定. S9 ?& V; ^( D% A9 `
针对目前现有的轴力计,笔者设计了多个试验方案,经过多次改进完善,借助于对测试夹具的创新设计,逐步形成了对螺栓组预紧力的测试方案。
( r! q" n7 _ T) G% ?! @% w由于普通的轴力计内孔较小,无法通过螺栓组全部的螺栓,因此,要实现在普通轴力计上对螺栓组装配预紧力的测试,必须从改变螺栓组的螺栓联接方式着手。4 l/ r$ C: L* A9 P9 C9 _
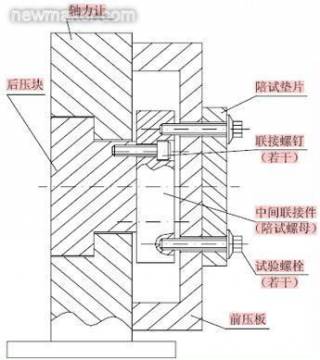
要在轴力计上实现螺栓组预紧力的联接,只有设法在轴力计内孔外实现螺栓组螺栓的装配联接,为此,我们通过将陪试螺母的位置前移,并改进前压板和陪试垫片形式,避开了轴力计内孔较小、无法装配螺栓组的限制,从而解决了普通轴力计因内孔小不能通过多个螺栓组螺栓的问题,再通过设计一个专用的后压块与陪试螺母联接起来,最终形成了利用现有轴力计实现法兰式压板固定的喷油器预紧力进行测量的方案(见图3)。$ u8 C0 _% z, T5 V
 ) \! X6 \5 X c) h1 s4 q! i4 }
图3 普通轴力计上螺栓组装配预紧力测量装置喷油器装配预紧力的测量2 K* ^$ k$ ?( G
喷油器法兰式压板直接套在喷油器上(见图1),压板通过喷油器上的法兰式凸台来压紧喷油器,而法兰式压板则通过周边的紧固螺栓组与缸盖进行装配联接,因此,压板周边螺栓组预紧力的总和就是喷油器最终获得的轴向预紧力。由于喷油器是通过压板压紧固定在发动机缸盖上,而喷油器压板是通过压板螺栓组进行预紧,因此,只要测量出喷油器压板周边螺栓组的预紧力,就可得出喷油器的装配预紧力。, T" ?" _1 h# Z" O* y% B
利用我们创新发明的螺栓组测量装置原理,我们根据被测喷油器结构特点和压板、紧固螺栓的尺寸,结合我们的轴力计联接尺寸,设计了专用的试验夹具、专用的陪试垫板、陪试螺母,按照图4所示的方案进行联接。测量方案模拟喷油器、压板(陪试垫片)和固定螺栓(试验螺栓)在发动机上的联接方式,并配备特殊设计的陪试螺母、后压块和前压板。
" G" y4 Y) L0 @! Z. j测量时采用的喷油器、压板及其固定螺栓均是发动机上使用的原件,按图4所示结构进行联接,由压板紧固螺栓拧紧产生的预紧力通过喷油器压板传递在试验压盘上,再通过压盘传递到轴力计上,压板通过周边的固定螺栓与陪试螺母联接,陪试螺母再通过一组内六角螺钉与另一端后压块联接,通过后压块将陪试螺母承受的力传递给轴力计。这样再拧紧喷油器压板周边的固定螺栓就可实现对喷油器压板预紧力的测量。" Z) p! v+ P; T2 L' a' q
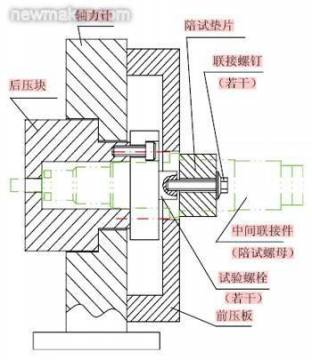
% p1 F" H9 k# I4 h" |6 y" l' d图4 喷油器压板螺栓组预紧力测量装置螺栓组预紧力测量装置的推广价值
1 E: S* C7 T" |1 B9 y( l9 B, m+ ~, e本文介绍的创新设计的螺栓组预紧力测量装置实现了发动机喷油器压板螺栓组预紧力的测量,并已成功在两款发动机的研发中得到了很好地应用,满足了发动机的研发和装配评审的需求,也为喷油器压板螺栓确定了合适的装配工艺,保证了喷油器的装配质量。同时,在2007年,该装置已申报了国家实用发明专利。
A f% s, H: s; Z( E螺纹紧固件装配联接结构应用广泛,螺纹紧固件多数采用成组方式联接,而许多产品装配联接对螺栓组的预紧力都有严格的要求,需要对螺栓组装配后的预紧力进行测量。这一创新设计装置也为类似螺栓组预紧力的测量提供了可能,具有广泛地推广应用价值。/ e7 k1 c( B# y9 X
文章关键词: 喷油器 螺栓 测量 |
|


 IP卡
 狗仔卡
 发表于 2011-8-8 21:36:28
 提升卡
 置顶卡
 沉默卡
 喧嚣卡
 变色卡
 抢沙发
 千斤顶
 显身卡