查看: 4874|回复: 17

[资料] 无心磨床 薄片类的工件磨削教程(六)

 荐  火 [复制链接]
发表于 2009-10-19 20:33:44 | 显示全部楼层 |阅读模式

马上注册,结交更多好友,享用更多功能,让你轻松玩转磨削论坛

您需要 登录 才可以下载或查看,没有账号?注册会员

×

一般无心磨都是磨圆柱体的物体,很少有磨薄片类的工件,其实只要送料处理好,磨削跟长工件一样的磨,下面我们介绍下具体的方法。 高手路过哦。。。

% {7 i% p9 w+ m+ H, m; S( G# }6 G


% D/ U( e1 q* c$ C: P" `4 ?( S# w

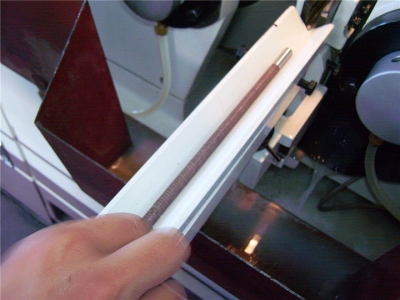
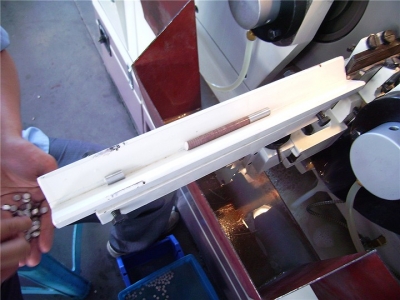
 1:首先要有V型槽的送料架,能把工件摆放整齐。

J7 ~& c0 U+ ]( p( H2 y! }- e


2 g" L% I0 U; w8 b+ h9 a

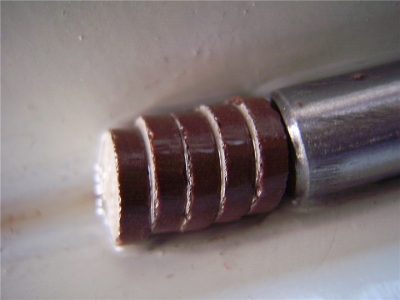
 2:准备2个跟工件外径一直活着稍微小点的圆柱体工件。圆柱体来防止工件侧翻。

# [! W% k5 {' {8 H


5 R5 L2 Y# v/ u- t, w

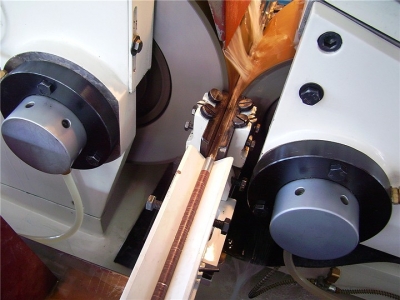
3:最好在砂轮和导轮的刀片上方装一根压料装置,防止工件跳动。 

$ p% }' p2 s4 i1 T1 ?


$ J1 @5 l; g' h+ m

4:剩下的方法跟磨其他的工一致,只有在送料的时候和推工件的时候需要稍微注意下,工件要摆放整齐,不能有错乱现象。把准备好的圆柱体放一个在前面一个在工件尾部,工件摆放的长度一般控制在15CM 内,过长在送料的时候容易错乱。

/ f, \8 R9 X% a5 g


+ E/ D' L6 t$ B' o

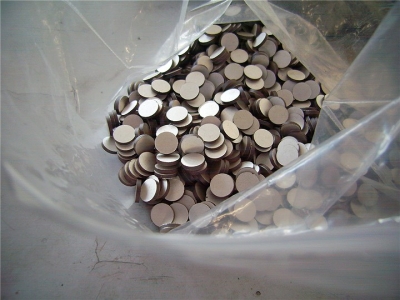
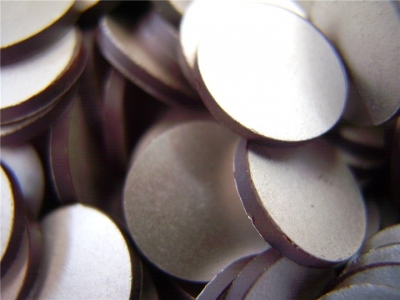
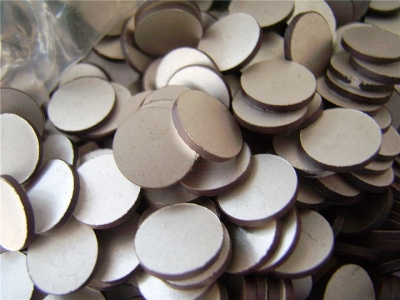
 5:在推工件的时候要顺着磨削的速度,不要用力否则工件会跳动,产生错乱工件在送到中间要连续推,不能有停留,否则工件会侧翻。 下面图中的工件参数外径 8MM 厚度 1mm--1.5mm---2mm 3种,材质为陶瓷。 3楼有简短视屏

4 F( r1 {5 y/ C: X: d% `


) c. |+ }" {' t' X
224064265_29594.jpg

$ B& s1 ?4 ?" @$ ~# j


0 J; H. m* C; M( y1 U1 C( w
224064262_31521.jpg

4 J' i# t8 G4 }% u' v0 n3 @


" c: _4 }9 Q5 t% D9 c' W
薄片工件15.jpg

5 z; d) y: G: H6 W, l% W) p


' ^8 @2 P7 P3 f4 K- i
224064260_2595.jpg

2 z! x" p# t1 P5 c8 T& X- e7 b


& u; s& M2 |6 O9 l2 g
薄片工件14.jpg

7 k# ?$ w! O1 N


) l! v( d* A, Z9 D1 f# e5 Y! `
薄片工件11.jpg

; M6 ^7 Y8 o! O$ e; O# n4 x


* M, r: C6 d2 p. ~8 y) P
1282137.886.cn__224064278_58517.jpg

' J; ]: ^* Q J0 Y


2 `' u$ _, Z5 K8 u P


薄片工件15.jpg

PIC02412.AVI

2.4 MB, 下载次数: 294, 下载积分: 威望 -2 点, 铜钱 -1 枚, 贡献值 -1 点

视屏文件

发表于 2016-2-28 22:37:58 | 显示全部楼层
其实薄工件还好说,最恶心的是中间带孔,高度薄,壁也薄并且重量轻的工件!
发表于 2016-1-23 09:30:39 | 显示全部楼层
学习,谢谢楼主
发表于 2009-10-19 21:12:23 | 显示全部楼层
尖端,学习了!!!
发表于 2009-10-19 21:15:46 | 显示全部楼层
谢谢了
5 e4 q1 R& q: j3 n8 w. H3 c: r8 T9 W太高明了............牛
 楼主| 发表于 2009-10-19 22:18:08 | 显示全部楼层
发表于 2010-3-8 12:16:49 | 显示全部楼层
高明!学习了!顶!
发表于 2011-4-14 18:24:52 | 显示全部楼层
回复 无心圣手 的帖子
1 b! e8 w7 Z$ k8 a$ q  |+ \" U. K" T8 y) y, L* C. T
呵呵,长见识了。
发表于 2011-7-19 20:09:53 | 显示全部楼层
此办法我们经常用,有些更难的要几个人一囗气搞定,中间不能停.
发表于 2011-7-20 08:46:10 | 显示全部楼层
看起来好像很危险
发表于 2012-9-23 22:27:22 | 显示全部楼层
这么薄不怕产品向前倾斜吗?难道停顿一下后都在最前面加一根圆柱棒?
发表于 2012-9-23 22:54:17 | 显示全部楼层
请问V型槽的送料架是什么材料的?' n7 H8 T: G) i) f) _  P0 ~2 W
发表于 2012-10-5 16:49:32 | 显示全部楼层
这是最实用的办法。
发表于 2012-10-19 22:21:47 来自手机 | 显示全部楼层
手推着就来了。防止跳动就OK了呗。
发表于 2012-11-24 22:09:40 | 显示全部楼层
好技术,学习才是王道
发表于 2012-11-25 04:53:27 | 显示全部楼层
牛b,不过我现在的厂磨这样的产品都是用振动盘+弯管自动送料的了,还没见过手推圆片呢,原来是这样
发表于 2013-3-6 11:43:23 | 显示全部楼层
此办法我们经常用,有些更难的要几个人一囗气搞定,中间不能停.
/ p; L4 x# N: @- ^. z
发表于 2013-3-8 11:59:09 | 显示全部楼层
这个办法昨天来厂的一个朋友刚介绍过,还没应用,确实不错,正是我们需要的方法。非常感谢。
您需要登录后才可以回帖 登录 | 注册会员

本版积分规则

中国磨床技术论坛
论 坛 声 明 郑重声明:本论坛属技术交流,非盈利性论坛。本论坛言论纯属发表者个人意见,与“中国磨削技术论坛”立场无关。 涉及政治言论一律删除,请所有会员注意.论坛资源由会员从网上收集整理所得,版权属于原作者. 论坛所有资源是进行学习和科研测试之用,请在下载后24小时删除, 本站出于学习和科研的目的进行交流和讨论,如有侵犯原作者的版权, 请来信告知,我们将立即做出整改,并给予相应的答复,谢谢合作!

中国磨削网

关注公众号

相关侵权、举报、投诉及建议等,请发 E-mail:admin@discuz.vip

Powered by Discuz! X5.0 © 2001-2026 Discuz! Team.|苏ICP备12056899号-1

在本版发帖
关注公众号
QQ客服返回顶部